
Токарный станок с ЧПУ
Промышленный токарный станок с ЧПУ|Прецизионный токарный станок высокой жесткости для контрактных производителей
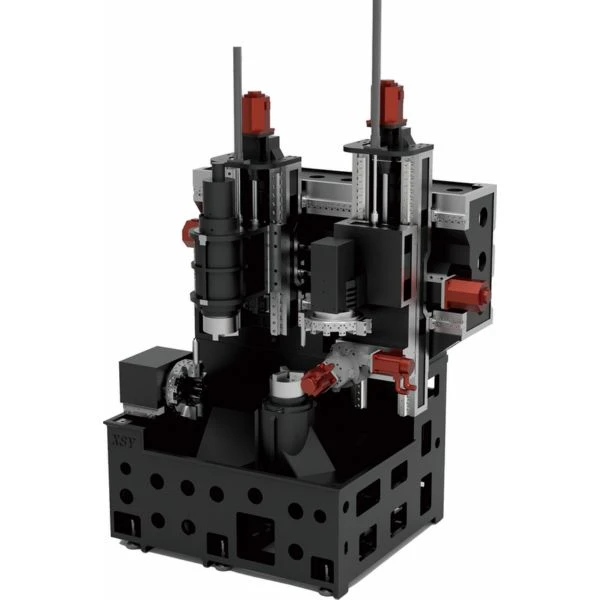
Наши промышленные токарные станки с ЧПУ разработаны для обеспечения жесткого удаления металла и стабильной повторяемости размеров в условиях непрерывного производства. Конструкция станка, изготовленная на основе чугунной станины из миханита с ребрами, оптимизированными методом конечных элементов (FEA), гасит высокочастотные вибрации при резании.
Платформа, предназначенная для прецизионных мастерских и крупносерийных производственных линий, поддерживает конфигурации ручной загрузки и интеграцию автоматического устройства подачи прутка или портального робота. В приводных системах используются шарико-винтовые пары класса C3 с предварительным натягом и линейные направляющие, обеспечивающие микрометрическую точность позиционирования при работе в несколько смен.
-
![Компактный вертикальный токарный станок]() Компактный вертикальный токарный станокЭтот небольшой вертикальный токарный станок специально разработан для обработки вращающихся компонентов малого и среднего-размера, включая диски, втулки и фланцы. Благодаря вертикальному...Подробнее
-
![Вертикальный токарный центр с ЧПУ]() Вертикальный токарный центр с ЧПУЭтот вертикальный токарный станок с ЧПУ, рассчитанный на работу в тяжелых условиях-, имеет прочную конструкцию, обеспечивающую высокую жесткость и исключительно стабильную работу. Он разработан...Подробнее
-
![Токарный станок с плоской-станиной с ЧПУ]() Токарный станок с плоской-станиной с ЧПУМашина оснащена кареткой с большим-пролетом, предназначенной для устранения опрокидывающих моментов. Это обеспечивает исключительно стабильную работу, продлевает срок службы направляющих и...Подробнее
-
![Токарный-фрезерный-центр высокой жесткости]() Токарный-фрезерный-центр высокой жесткостиЭтот токарный-фрезерный центр повышенной-жесткости специально разработан для тяжелой-резки и прецизионной обработки в условиях высоких-нагрузок. Обладая высокопрочной-интегрированной литой...Подробнее
-
![Высокоточный-фрезерный-токарный обрабатывающий центр]() Высокоточный-фрезерный-токарный обрабатывающий центрЭтот высокоточный-токарный-фрезерный обрабатывающий центр представляет собой интегрированное производственное решение, объединяющее токарную, фрезерную, сверлильную и нарезанную резьбу на единой...Подробнее
-
![Прецизионный высокоскоростной-токарный станок с ЧПУ]() Прецизионный высокоскоростной-токарный станок с ЧПУЭтот токарно-фрезерный станок с интерполяцией оси Y- плавно объединяет функции токарной и фрезерной обработки с усовершенствованными интерполяционными движениями. Разработанный для высокой...Подробнее
-
![Токарно-фрезерный-комплекс с ЧПУ с осью Y-]() Токарно-фрезерный-комплекс с ЧПУ с осью Y-Этот интегрированный токарно-фрезерный центр по оси Y--предназначен для обработки сложных заготовок за один установ. Объединив возможности точения и фрезерования, он значительно повышает...Подробнее
-
![Токарный станок с наклонной станиной с ЧПУ]() Токарный станок с наклонной станиной с ЧПУКонструкция пласта оптимизирована с помощью анализа методом конечных элементов (FEA). Благодаря широкой базе и прочной архитектуре станок обеспечивает исключительное поглощение вибрации, высокую...Подробнее
-
![Токарный станок с ЧПУ с автоматическим устройством смены инструмента (ATC)]() Токарный станок с ЧПУ с автоматическим устройством смены ...Автоматизация является ключом к рентабельности, и наш токарный станок с ЧПУ с автоматическим устройством смены инструмента (ATC) предназначен для минимизации времени простоя. Интегрируя быструю и...Подробнее
-
![Тяжелый-токарный-фрезерный станок]() Тяжелый-токарный-фрезерный станокДля обработки больших и сложных заготовок, требующих высокого крутящего момента и абсолютной жесткости, нашим мощным решением станет сверхмощный -токарный-фрезерный станок. Этот станок является...Подробнее
-
![Прецизионный токарный микро-станок]() Прецизионный токарный микро-станокЧем меньше детали, тем ужесточаются допуски. Наш прецизионный микро-токарный станок — это решение для небольших производств, где требуется точность на уровне микрон-. Мы использовали наш 20-летний...Подробнее
-
![Высокоскоростной-токарный станок с ЧПУ]() Высокоскоростной-токарный станок с ЧПУСкорость и точность зачастую трудно сбалансировать, но наш высокоскоростной токарный станок с ЧПУ-доказывает, что они могут сосуществовать. Это оборудование специально разработано для...Подробнее


↵
Ключевые особенности
Конструкция наклонной станины высокой жесткости:
Встроенная наклонная станина на 30 градусов снижает центр тяжести, улучшает эвакуацию стружки непосредственно в нижний конвейер стружки и сводит к минимуму термическую деформацию при больших осевых нагрузках.
Модульный интерфейс автоматизации:
Стандартизированные электрические и пневматические интерфейсы на боковой стороне корпуса обеспечивают немедленную интеграцию с устройствами подачи прутка, портальными загрузчиками и шарнирно-сочлененными промышленными роботами.
Узел шпинделя с термоизоляцией:
Конструкция передней бабки включает охлаждающие ребра и принципы тепловой симметрии, позволяющие ограничить температурный рост шпинделя до уровня 0,01 мм во время 8-часовой непрерывной тяжелой резки.
Индексация жесткой турели:
Механизм сцепления Curvic зажимает диск револьверной головки с гидравлическим усилием блокировки до 32 кН, сохраняя повторяемость кончика инструмента +/- 0.002 мм после 100 000 циклов индексации.
Ассортимент продукции
|
Модель |
Макс. Качели над кроватью |
Макс. Диаметр поворота |
Макс. Длина поворота |
Отверстие шпинделя |
Мощность главного двигателя |
Целевое приложение |
|
TC-200 |
520 mm |
350 mm |
500 mm |
65 mm |
11/15 кВт |
Валы, фитинги и втулки малой и средней точности |
|
TC-300 |
650 mm |
450 mm |
750 mm |
82 mm |
15/18,5 кВт |
Компоненты автомобильной трансмиссии, гидравлические клапаны |
|
TC-400 |
780 mm |
560 mm |
1250 mm |
105 mm |
22/26 кВт |
Соединители для нефти и газа, валы для аэрокосмической отрасли, тяжелые фланцы |
|
TMC-250 (Движимые инструменты) |
550 mm |
380 mm |
600 mm |
75 mm |
15/18,5 кВт + 4.5 кВт (Фрезерование) |
Сложные призматические детали, требующие точения, фрезерования и сверления за один установ. |
Технические характеристики
|
Спецификация |
Подробности |
|
Структура кровати |
Станина из чугуна Meehanite, наклоненная под углом 30 градусов; устойчивость к тепловым искажениям проверена с помощью лазерного интерферометра. |
|
Конфигурация шпинделя |
Шпиндель картриджного типа, поддерживаемый высокоточными радиально-упорными шарикоподшипниками P4; масляно-воздушная система смазки. |
|
Осевой привод |
ШВП с преднатягом и двойной гайкой C3 (диаметр: от 32 до 40 мм); серводвигатели переменного тока с прямым соединением и абсолютными энкодерами. |
|
Скорость подачи (ось X/Z) |
Скорость ускоренного перемещения: 24 м/мин (ось X) / 30 м/мин (ось Z). |
|
Варианты турелей |
12-позиционная гидравлическая турель (время индексации: 0,2 секунды) или турель с сервоприводом; дополнительный интерфейс приводного инструмента BMT55/VDI40. |
|
Совместимость контроллера |
Стандартная серия Fanuc 0i-TF Plus, Siemens SINUMERIK 828D или Mitsubishi M80. |
|
Система охлаждения |
Насос охлаждающей жидкости высокого давления (давление в барах: 1.5 - 7 МПа, настраиваемое); двухрезервуарная схема транспортера стружки (навесного или скребкового типа). |
Материалы и обработка поверхности
Поддерживаемые материалы заготовки
Углеродистые и легированные стали: AISI 1045, 4140, 4340, 8620.
Нержавеющие стали: аустенитные (304, 316L), мартенситные (410, 440C), дуплексные (2205).
Цветные металлы: алюминиевые сплавы (6061-Т6, 7075-Т6), латунь, бронза, медь.
Суперсплавы и титан: Inconel 718, титан класса 5 (Ti-6Al-4V).
Достижимая обработка поверхности и допуски
Допуск на размеры: стандарт IT6–IT7 (+/- 0.005 мм достижим при стабильных температурных условиях).
Шероховатость поверхности: Ra от 0,4 до 1,6 мкм при чистовой обработке; Ra 0,2 мкм достижим с помощью алмазных инструментов для полировки.
Округлость (овальность):<= 0.002 mm.
Приложения
Автомобильная трансмиссия:
Механическая обработка ШРУСов, трансмиссионных валов, рулевых червячных передач и корпусов дифференциалов из кованых заготовок.
01
Аэрокосмическая и оборонная промышленность:
Токарная обработка и контурная обработка цилиндров привода, гидравлических коллекторов высокого давления и компонентов штифтов шасси.
02
Медицинские технологии:
Производство костных винтов из нержавеющей стали, титановых стержней для спинальных имплантатов и адаптеров для хирургических инструментов.
03
Управление жидкостью и гидравлика:
Производство золотниковых клапанов, корпусов клапанов и трубных фитингов с резьбой, требующих строгой соосности внутренних отверстий и наружной резьбы.
04
Каждая машина производится в соответствии с системами управления качеством ISO 9001 и нормами соответствия CE, а перед упаковкой проходит строгий многоэтапный протокол заводской проверки:
Калибровка лазерного интерферометра:
Позиционирование и повторяемость проверены по всем осям в соответствии со стандартами ISO 230-2.
Тест на округлость Ballbar:
Точность динамического контурирования проверена при одновременной 2-осевой круговой интерполяции.
Проверка биения шпинделя:
Динамическое радиальное и осевое биение, измеренное на торце шпинделя, не превышало 0,003 мм.
72-часовое испытание на приработку всухую:
Непрерывная работа шпинделя на максимальной номинальной частоте вращения для обнаружения тепловых аномалий и стабильности гидравлического давления.
Доставка отчета об инспекции:
Каждая машина поставляется с индивидуальным сертификатом геометрической проверки, таблицей лазерной калибровки и сертификатом материала для ответственных отливок.
Индивидуальный производственный процесс
Техническая консультация и обзор чертежей деталей:Команда инженеров оценивает геометрию детали клиента, твердость материала, целевое время цикла и набор допусков.
Разработка решений «под ключ»:Проектирование нестандартных мягких губок, специальных расточных оправок, гидравлического зажима приспособлений и индивидуальных программ обработки детали с G-кодом.
Сборка машин и электрическая интеграция:Отверждение отливки, очистка, выравнивание линейных направляющих и прокладка жгутов проводов в сборочных отсеках с контролируемой температурой.
Образец обработки и пробный запуск (FAT):Обработка клиентских компонентов на нашем предприятии с использованием сырья, указанного клиентом; предоставление отчетов о проверке ШМ на утверждение.
Упаковка и экспортная логистика:Вакуумная антикоррозийная упаковка, термообработанный деревянный ящик ISPM 15 и надежное крепление контейнера.
Техническая поддержка и послепродажное обслуживание
Установка и ввод в эксплуатацию:
Опциональный ввод в эксплуатацию на месте силами сервисных инженеров, прошедших обучение на заводе, включая геометрическое нивелирование и обучение операторов.
Инвентаризация запасных частей:
Основные изнашиваемые детали (подшипники шпинделя, грязесъемники, гидравлические клапаны, кулачки патронов) складируются в региональных распределительных центрах для отправки в течение 48 часов.
Удаленная диагностика:
Контроллеры ЧПУ с поддержкой Ethernet позволяют осуществлять удаленную диагностику релейной логики, резервное копирование параметров и устранение неполадок программного обеспечения старшими инженерами приложений.
Условия гарантии:
12-месячная стандартная гарантия на конструкционные отливки, шпиндельные сборки и электронные сервоприводы от производственных дефектов.
Часто задаваемые вопросы

Запросить цену
Чтобы получить подробное коммерческое предложение и официальный пакет запроса предложений (включая условия доставки FOB/CIF и сертификаты соответствия), укажите в своем запросе следующие параметры:
Материал и твердость детали (например, AISI 4140, 28–32 HRC)
Максимальные размеры компонентов (диаметр и длина)
Требуемые допуски и критическая чистота поверхности (Ra)
Целевой объем производства/размер партии
Требования к автоматизации (ручная загрузка, устройство подачи прутка или интеграция с роботом)
Предпочтительный контроллер ЧПУ (Fanuc/Siemens/Mitsubishi)
Мы известны как один из ведущих производителей токарных станков с ЧПУ в Китае, отличающиеся качеством продукции и низкой ценой. Будьте уверены, что купите токарные станки с ЧПУ китайского производства со скидкой на нашем заводе. Мы также принимаем индивидуальные заказы.